
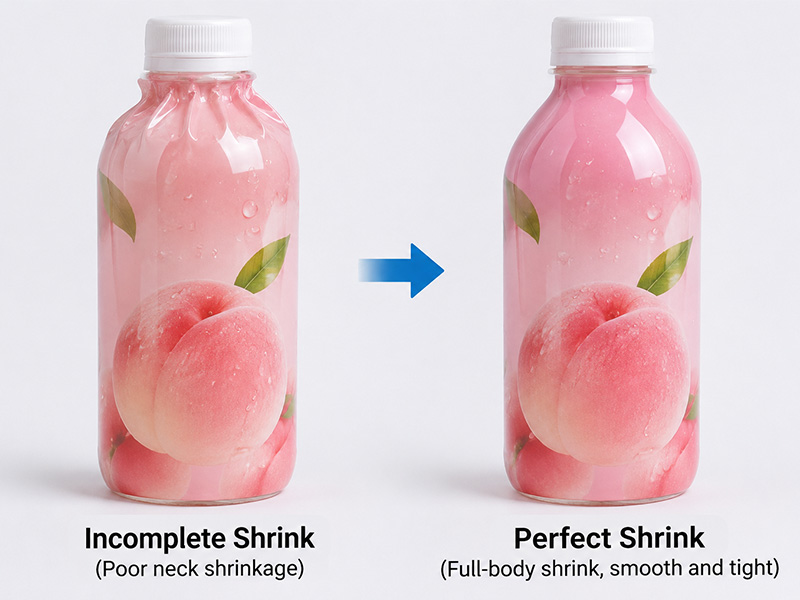
Термоусадочная этикетка может выглядеть идеально ровной по всей поверхности бутылки, но при этом образовывать складки, заломы или отслоения в области плечиков. Это распространенная проблема при нанесении термоусадочных этикеток на всю поверхность бутылок с шампунем, косметических контейнеров, бутылок с моющими средствами и другой упаковки неправильной формы.
Почему термоусадочные рукава мнутся вокруг плечиков бутылок? В большинстве случаев проблема связана с неравномерным сжатием пленки, чрезмерным зазором между гильзой и корпусом, неподходящими характеристиками усадки пленки, неправильным расположением гильзы или недостаточно контролируемым распределением тепла. Особенно сложной задачей является обработка плечевой части бутылки, поскольку диаметр бутылки меняется между основным корпусом и горлышком, что требует от гильзы более сложной формы.
Простое повышение температуры в туннеле не всегда является правильным решением. Более эффективный подход заключается в одновременной оценке геометрии бутылки, материала термоусадочной пленки, качества нанесения, распределения пара и скорости конвейера.
В компании EPK Packingline мы предлагаем оборудование для маркировки бутылок этикетками с помощью рукавов, термоусадочной пленки и сушки бутылок. Понимание причин образования складок на плечиках бутылок — важный первый шаг при выборе подходящего оборудования. Паровой термоусадочный туннель и сушилка для бутылок.
Почему термоусадочные этикетки мнутся вокруг плечиков бутылок?
Плечо бутылки — это переходная зона между более широким корпусом и более узким горлышком. В отличие от прямой цилиндрической бутылки, бутылка с изогнутыми стенками имеет изменяющийся диаметр и криволинейные поверхности. При нанесении термоусадочной пленки она должна сжиматься и принимать эти различные формы в процессе усадки.
Если пленка не получает достаточного или равномерного нагрева в области плеча, она может недостаточно сжаться, чтобы повторить контур бутылки. Если разные участки рукава сжимаются с разной скоростью, избыток материала может скапливаться в видимые складки или морщины.
На окончательный внешний вид термоусадочного рукава влияют несколько факторов:
- Угол плеча бутылки, кривизна и переход диаметра.
- Окружность рукава и толщина пленки.
- Процент усадки пленки в машинном и поперечном направлениях.
- Распределение пара и расположение форсунок.
- Скорость конвейера и время экспозиции внутри туннеля.
- Качество позиционирования и применения рукава.
По этой причине термоусадочный туннель, обеспечивающий гладкую поверхность на прямой ПЭТ-бутылке, может не дать того же результата на овальной бутылке для шампуня или контейнере с крутым краем. Конфигурация машины и параметры термоусадки должны соответствовать фактическому профилю бутылки.
Распространенные причины образования складок на плечиках бутылок из-под термоусадочной пленки
Понимание того, где и как появляются складки, может помочь выявить основную проблему. Ниже перечислены распространенные причины, встречающиеся при нанесении термоусадочных этикеток на бутылки.
Неравномерная усадка в области плеча
Как правило, для формирования плеча требуется, чтобы рукав подвергался иной степени окружного сжатия по сравнению с основным корпусом бутылки. Если характеристики усадки пленки не соответствуют контуру бутылки, ей может быть трудно плавно прилегать к изогнутому переходу.
Это особенно заметно на бутылках с широким корпусом, узким горлышком, крутым плечом или выраженными изгибами. Пленка может плотно облегать корпус, в то время как избыток материала остается вокруг плеча.
Что проверить: Изучите профиль бутылки и данные о кривой усадки или усадке, предоставленные поставщиком пленки. Убедитесь, что выбранная пленка обладает достаточной способностью к поперечной усадке для требуемого контура бутылки. Не следует предполагать, что пленка, подходящая для прямой емкости, автоматически подойдет для бутылки сложной формы.
Неправильные размеры термоусадочной трубки
Размер рукава — ещё один важный фактор. Если окружность рукава слишком велика для бутылки, то для плотного прилегания плёнки к поверхности потребуется дополнительное сжатие материала. Это может увеличить вероятность образования складок или заломов на изогнутых участках.
Однако, если рукав слишком тугой, его может быть трудно наклеить равномерно. Чрезмерное натяжение, неправильное положение или деформация во время нанесения также могут повлиять на конечный результат.
Что проверить: Измерьте окружность бутылки в области корпуса, плеча и горлышка. Сравните эти измерения с размерами рукава и фактическими характеристиками усадки пленки. Также проверьте правильность положения рукава перед его подачей в термоусадочный туннель.
Неподходящая термоусадочная пленка или толщина пленки
Различные материалы для термоусадочных рукавов имеют разные характеристики усадки, температурные требования и технологический диапазон. Наиболее распространенными материалами для термоусадочных рукавов являются ПЭТГ, ПВХ и ОПС, но их пригодность зависит от конструкции бутылки, дизайна этикетки, требуемого коэффициента усадки и конфигурации туннеля.
Толщина пленки также влияет на то, как материал реагирует при усадке. Для более толстой пленки могут потребоваться иные условия нагрева, чем для более тонкой. Однако одна только толщина не определяет, будет ли рукав плавно сжиматься. Кривая усадки пленки, направленность усадки и совместимость с формой бутылки являются более важными факторами.
Что проверить: Запросите у поставщика пленки данные испытаний на усадку и рекомендуемые условия обработки. Оценивайте пленку, используя саму бутылку, а не полагаясь только на ее номинальные характеристики материала.
Неправильное положение рукава перед усадкой
Рукав, входящий в туннель под углом или с неравномерным расположением, может покрыться складками даже при соответствующих условиях нагрева. Если рукав расположен неровно, одна сторона плеча может получить разное количество материала или иметь иной путь усадки по сравнению с другой стороной.
Что проверить: Осмотрите защитную пленку сразу после нанесения и до усадки. Обратите внимание на наклон этикеток, неравномерную высоту пленки, складки и неравномерность резки или нанесения. Если проблема видна еще до того, как бутылка попадет в туннель, сначала исправьте процесс маркировки или подачи.
Как распределение пара влияет на качество термоусадочной пленки
Распределение тепла является одним из важнейших факторов для достижения гладкой поверхности термоусадочной пленки. Даже при правильном выборе размеров пленки и пленки неравномерный нагрев может привести к неполной усадке, локальным складкам или чрезмерному сжатию в отдельных областях.
Паровой термоусадочный туннель использует контролируемую подачу пара для нагрева оболочки вокруг бутылки. Правильно настроенная паровая система может распределять тепло по различным участкам контейнера и обеспечивать подходящие условия нагрева для бутылок различной формы.
Это особенно полезно при обработке бутылок с изогнутыми плечами, узкими горлышками, овальным профилем или другими неправильными формами. Система подачи пара должна быть сконфигурирована таким образом, чтобы обеспечить соответствующее воздействие тепла на участки, где пленка должна сжаться.
Например, полуавтоматический паровой термоусадочный туннель EPS-1A от компании EPK оснащен регулируемой системой распределения пара. В заявленной комплектации он включает 10 паропроводов с 700 распылительными форсунками, с возможностью индивидуальной регулировки труб в горизонтальном и вертикальном направлениях. Это позволяет адаптировать подачу пара к различным формам контейнеров и требованиям к термоусадке.
Важно, чтобы пар эффективно достигал области плеча бутылки, не вызывая при этом излишнего перегрева корпуса или горлышка. Операторы должны оценивать положение сопла, давление пара, поток пара, ориентацию бутылки и фактическую реакцию пленки во время производства.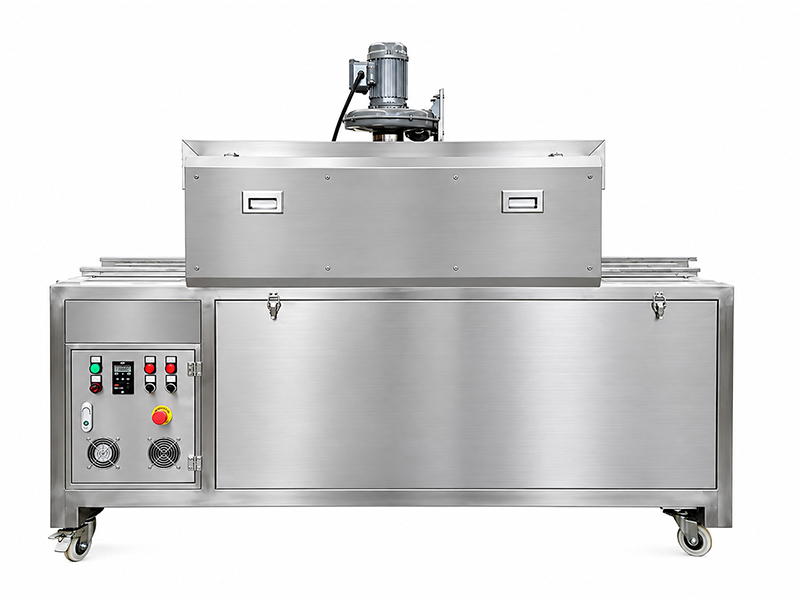
Для клиентов, занимающихся обработкой бутылок эргономичной формы, компания EPK предлагает... Полуавтоматические паровые термоусадочные туннели со встроенными генераторамиДанное оборудование может быть протестировано для применения в системах с гибкими баллонами и для различных требований к распределению пара.
Почему повышение температуры в термоусадочном туннеле может не решить проблему морщин?
Когда операторы замечают складки вокруг плечика бутылки, первым делом они часто рассматривают повышение температуры в туннеле. Однако это не всегда решает проблему.
Если основная проблема заключается в неравномерном распределении пара, чрезмерном зазоре между рукавом и пленкой или неподходящих характеристиках усадки пленки, то повышение температуры может не устранить основную причину. Вместо этого оно может привести к другим дефектам, таким как чрезмерная усадка, искажение изображения, повреждение пленки или деформация бутылки.
ПЭТ-бутылки и другие термочувствительные контейнеры требуют особого внимания. Процесс нагревания должен подходить как для термоусадочной пленки, так и для материала контейнера. Успешный результат термоусадки не должен достигаться за счет формы бутылки или ее структурной стабильности.
Более эффективная последовательность действий при устранении неполадок следующая:
- Убедитесь, что рукав правильно подобран по размеру и расположен.
- Проверьте материал пленки и его характеристики усадки.
- Проверьте положение паровых форсунок и распределение тепла.
- Оцените давление пара, температуру и время воздействия.
- Отрегулируйте скорость конвейера в соответствии с фактическим результатом усадки.
- После каждой регулировки проверяйте наличие деформации бутылки, искажения пленки и складок.
Наилучшие условия эксплуатации — это те, которые обеспечивают стабильное качество гильзы при требуемой скорости производства, а не просто максимальная заданная температура.
Как скорость конвейера и время усадки влияют на конечный результат
Скорость конвейера определяет, как долго каждая бутылка находится внутри термоусадочного туннеля. Это время экспозиции напрямую влияет на то, как пленка реагирует на тепло.
Если конвейер движется слишком быстро, пленка может не получить достаточного тепла для завершения процесса усадки, особенно в области плеча бутылки. Если конвейер движется слишком медленно, пленка и бутылка могут получить чрезмерное тепло, что потенциально может привести к деформации или другим дефектам внешнего вида.
Поэтому длину туннеля, скорость конвейера, подачу пара и характеристики пленки необходимо оценивать совместно. Настройки, которые работают во время медленного пробного запуска, могут не обеспечить тот же результат при нормальной скорости производства.
Для более надежного поиска и устранения неисправностей используйте контролируемую процедуру тестирования:
- Используйте одну и ту же бутылку, материал и размеры рукава на протяжении всего теста.
- Запишите текущие настройки пара и конвейера.
- Изменяйте по одному рабочему параметру за раз.
- После уменьшения размеров осмотрите плечи, основную часть туловища, шею и основание.
- Зафиксируйте скорость производства и внешний вид каждого результата теста.
- Повторите тест при заданной производительности, чтобы подтвердить стабильность результатов.
Этот подход помогает определить, связана ли проблема с недостаточным временем нагрева, неравномерным воздействием пара или несовместимостью конструкции пленки и бутылки.
Как выбрать термоусадочный туннель для паровой термоусадочной трубки для бутылок анатомической формы
Для производителей шампуней, лосьонов, моющих средств, напитков и другой продукции в бутылках выбор подходящего термоусадочного туннеля с паровой усадкой является важной частью обеспечения стабильного качества упаковочной пленки.
Вместо того чтобы выбирать оборудование, основываясь только на заявленной скорости производства, следует учитывать следующие технические требования.
Распределение и регулировка пара
Выбирайте систему подачи пара, которая может равномерно распределять тепло по контейнеру и обеспечивать соответствующую регулировку для различных профилей бутылок. Регулируемые паропроводы и форсунки позволяют операторам направлять пар в зоны, требующие большего внимания, включая изогнутые края и узкие переходы горлышка.
Совместимость по размеру и форме бутылок
Проверьте допустимый диапазон диаметра, высоты, ориентации и формы бутылок. Если ваш завод производит бутылки нескольких типов, подумайте, может ли машина адаптироваться к различным контейнерам путем регулировки, а не путем внесения существенных механических изменений.
Производственная мощность и конфигурация конвейера
Необходимое количество бутылок в минуту следует учитывать в совокупности с размерами бутылок, материалом пленки, длиной туннеля и требованиями к термоусадке. Фактическую производственную мощность следует подтвердить, используя образцы вашей продукции и упаковочной пленки.
Сушка бутылок после усадки паром
Усадка паром оставляет влагу на поверхности бутылки. Подходящая сушилка для бутылок, установленная после туннельного конвейера, может удалить остаточную воду перед последующими процессами, такими как контроль качества, маркировка, картонирование или упаковка в ящики.
По этой причине интегрированная система термоусадки и сушки паром может стать практичным решением для производителей, желающих повысить непрерывность процесса упаковки бутылок.
Решения EPK для термоусадочных туннелей и сушилок для бутылок
Компания EPK Packingline поставляет упаковочное оборудование для маркировки бутылок, термоусадочной упаковки, сушки и интегрированных упаковочных линий. Наш ассортимент оборудования охватывает различные производственные потребности, от отдельных туннелей для термоусадочной обработки паром до автоматических систем этикетирования рукавами с интегрированными функциями термоусадки и сушки.
Для клиентов, у которых образуются складки термоусадочной пленки вокруг плечиков бутылок, подходящее решение зависит от профиля бутылки, материала пленки, требуемой скорости производства и имеющегося упаковочного оборудования.
Полуавтоматическая паротермическая туннельная сушильная машина
Данная конфигурация сочетает в себе туннель для термоусадочной обработки паром и сушилку для бутылок. Она подходит для производителей, которые уже имеют оборудование для нанесения рукавов и нуждаются в специализированной системе для термоусадки и удаления остаточной влаги.
Модель EPK EPS-2A+2000 указана с допустимым диаметром контейнера менее 140 мм и заявленной скоростью упаковки 40–120 бутылок в минуту, в зависимости от длины продукта, материала пленки и других условий эксплуатации. Эти характеристики являются специфическими для данной модели и должны быть проверены на практике.
Узнайте больше об этом Полуавтоматическая паровая термоусадочная туннельная сушильная машина EPK.
Автоматическая машина для нанесения этикеток на этикетки с термоусадочным туннелем и сушилкой для бутылок.
Для предприятий, планирующих более интегрированный производственный процесс, автоматизированная система маркировки этикетками в виде рукавов с термоусадочным туннелем и сушилкой для бутылок может объединить три важные операции в единое комплексное решение.
Система наносит этикетку-рукаво, перемещает бутылку через процесс усадки паром и удаляет поверхностную влагу после усадки. Такая организация процесса позволяет сократить ручную обработку между этапами и обеспечить более непрерывный рабочий процесс упаковки бутылок.
Изучите EPK Автоматическая машина для нанесения этикеток на этикетки с термоусадочным туннелем и сушилкой для бутылок. для комплексных решений в области упаковки бутылок.
Полная интеграция линии по упаковке бутылок.
Если ваши производственные потребности включают розлив, укупорку, нанесение этикеток, термоусадочную упаковку и сушку, компания EPK также может помочь в настройке объединенной линии упаковки бутылок. Расположение оборудования может быть спланировано в соответствии с размерами бутылок, требованиями к розливу, целевым объемом производства, планировкой завода и потребностями в последующей упаковке.
Посмотреть Комплексное решение EPK для упаковки бутылок понять, как различные станки могут быть интегрированы в один производственный процесс.
Типичный процесс упаковки бутылок может включать в себя:
Розлив в бутылки → Подача и укупорка крышек → Нанесение этикеток на рукав → Паровая термоусадка → Сушка бутылок → Последующая упаковка
Точная конфигурация может быть скорректирована в зависимости от продукта, материала бутылки, требований к упаковке, производственной мощности и доступной площади завода.
Как устранить проблемы с образованием складок на термоусадочных рукавах перед покупкой нового оборудования
Не каждая складка на термоусадочной пленке требует замены существующего оборудования. Во многих случаях систематическая проверка может помочь выявить источник проблемы до того, как будут сделаны инвестиции в оборудование.
В качестве первоначального руководства по устранению неполадок используйте следующее:
| Выявленная проблема | Возможная причина | Что проверить |
|---|---|---|
| Морщины вокруг плеча | Неравномерное сжатие или недостаточное локальное отопление | Распределение пара, данные об усадке пленки, контур бутылки. |
| Свободный рукав по всему телу | Избыточный зазор в рукаве или недостаточная усадка | Размеры рукава, характеристики пленки, условия нагрева |
| Морщины только с одной стороны. | Неравномерное расположение или нагрев | Ориентация бутылки, выравнивание гильзы, положение носика. |
| Искажение пленки или повреждение изображения | Чрезмерный нагрев или неподходящие условия усадки | Настройки пара, время экспозиции, допустимая температура пленки. |
| деформация бутылки | Чрезмерное воздействие тепла | Материал бутылки, толщина стенок, распределение тепла |
| Нестабильные результаты на высоких скоростях. | Недостаточное время нагрева или нестабильные условия процесса. | Скорость конвейера, подача пара, конфигурация туннеля. |
В этой таблице приведены общие рекомендации по устранению неполадок. Фактическую причину следует подтвердить путем проведения производственных испытаний с использованием той же бутылки, рукава и условий эксплуатации.
Часто задаваемые вопросы о складках на рукавах после термоусадки
Почему термоусадочные пленки морщатся вокруг плечиков бутылок?
Термоусадочные рукава сминаются вокруг плечиков бутылок, когда пленка не может равномерно сжаться, чтобы следовать за переходом между более широким корпусом и более узким горлышком. Распространенные причины включают неподходящие характеристики усадки пленки, чрезмерный зазор между рукавом и бутылкой, неравномерное распределение пара, неправильное положение рукава и недостаточное время нагрева.
Как предотвратить образование складок на термоусадочных пленках для бутылок с шампунем?
Перед регулировкой туннеля проверьте размеры рукава, свойства усадки пленки и геометрию плеча. Убедитесь, что рукав установлен ровно и пар равномерно поступает к плечу. Затем оптимизируйте скорость конвейера и настройки пара с помощью контролируемых производственных испытаний.
Может ли паровой термоусадочный туннель уменьшить количество складок на термоусадочных рукавах?
Правильно сконфигурированный паровой термоусадочный туннель может помочь улучшить распределение тепла вокруг бутылок сложной формы. Регулируемые паровые трубы и форсунки позволяют адаптировать процесс нагрева к различным формам бутылок. Также необходимы правильные размеры пленки, рукава и рабочие параметры.
Какие материалы для термоусадочных пленок подходят для бутылок необычной формы?
ПЭТГ, ПВХ и ОПС — наиболее распространенные материалы для термоусадочных пленок. Оптимальный выбор зависит от требуемого коэффициента усадки, геометрии бутылки, дизайна этикетки, температуры обработки и требований к применению. Всегда проверяйте данные о коэффициенте усадки, предоставленные поставщиком пленки, и проводите тест на совместимость.
Всегда ли повышение температуры пара устраняет складки на рукаве?
Нет. Повышение температуры может не решить проблемы, вызванные неправильными размерами рукава, неподходящей пленкой или неравномерной подачей пара. Чрезмерный нагрев может повредить пленку, исказить напечатанное изображение или деформировать термочувствительные бутылки.
В чём разница между термоусадочным туннелем с паром и термоусадочным туннелем с горячим воздухом?
В паровом термоусадочном туннеле для нагрева термоусадочной пленки используется пар, тогда как в туннеле с горячим воздухом используется нагретый воздух. Паровые системы позволяют регулировать распределение тепла вокруг контейнеров заданной формы. Выбор оптимального варианта зависит от характеристик пленки, материала бутылки, производственных требований и конфигурации оборудования.
Зачем после паровой усадки необходима сушилка для бутылок?
Усадка паром оставляет остаточную влагу на поверхности бутылки. Сушилка для бутылок удаляет эту влагу перед последующими операциями, такими как контроль качества, кодирование, маркировка или упаковка в картонные коробки.
Может ли один паровой термоусадочный туннель справляться с бутылками различной формы?
Некоторые термоусадочные туннели с паровой обработкой предназначены для работы с бутылками различной формы и размера за счет регулируемого распределения пара и параметров работы. Допустимый диаметр, высота и производительность варьируются в зависимости от модели. Для оценки оборудования необходимо предоставить образцы бутылок и их размеры.
Какую информацию мне следует предоставить при запросе расценок на установку термоусадочного туннеля с паровой усадкой?
Предоставьте фотографии бутылок, информацию о диаметре, высоте, размерах плеча, материале бутылки, типе и толщине упаковочной пленки, целевой скорости производства и необходимом покрытии этикетки. Если у вас уже есть термоусадочный туннель, укажите его тип, рабочие параметры и фотографии складок крупным планом.
Получите подходящее решение для упаковки в термоусадочную пленку от EPK.
Гладкая термоусадочная пленка вокруг плечика бутылки зависит не только от температуры. Геометрия бутылки, характеристики усадки пленки, размеры пленки, распределение пара и скорость конвейера — все это влияет на конечный результат.
Если после усадки на бутылках из-под шампуня, косметики, моющих средств или напитков все еще появляются складки, стоит оценить весь процесс обработки, прежде чем менять настройки оборудования или покупать новую машину.
Компания EPK Packingline предлагает термоусадочные туннели с паровой термоусадкой, сушилки для бутылок, автоматические машины для нанесения этикеток на бутылки и индивидуальные решения для линий упаковки бутылок. Выбор оборудования может быть произведен с учетом размеров ваших бутылок, упаковочного материала, производственной мощности и требований вашего предприятия.
Для того чтобы помочь нам оценить вашу заявку, пожалуйста, отправьте:
- Фотографии и размеры вашей бутылки, включая плечо и горлышко.
- Материал бутылки и область применения изделия.
- Материал, толщина и размеры термоусадочной трубки.
- Требуемая производительность в бутылках в минуту.
- Фотографии крупным планом, демонстрирующие реальные морщины после усадки.
- Тип существующего термоусадочного туннеля, скорость конвейера и рабочие параметры (если имеются).
На основе этих данных компания EPK может проанализировать ваши требования к упаковке и порекомендовать подходящую конфигурацию оборудования. Также можно оценить образцы бутылок и рукавов, чтобы подтвердить совместимость оборудования перед окончательным выбором.
Ищете более равномерное термоусадочное покрытие для ваших бутылок? Обратитесь в компанию EPK Packingline, чтобы обсудить ваши задачи и подобрать подходящее решение для термоусадочной трубки с паровой обработкой, сушилки для бутылок или полностью автоматизированной системы этикетирования с помощью рукавной ленты.